一、作业前:先确认安全条件与附件适配
安装应由具备相应资格和附件安装能力的人员承担,在完成停电、隔离、验电、防误送电及必要的接地等安全措施后开展。作业许可、现场防护和施工条件应先确认;文件与现场不一致时,先由技术负责人澄清,再进入加工工序。
核对系统电压、芯数、绝缘与屏蔽结构、导体材质及实际绝缘外径,同时确认端子接口和安装空间。导体截面相同,并不代表附件可以通用。拆包时核查型号、部件完整性、包装状态和储存要求,将产品批次与所用说明书版本记录在案。
二、剥切清洁:保护绝缘,清除半导电残留
按该型号图示确定剥切基准和各层边界,工具及处理方式应适合电缆的半导电层结构。可剥离与粘结型屏蔽层不能套用同一手法。每完成一层,复核尺寸及表面状态,避免刀伤、导体断股或过度打磨,不把某个产品的过渡形状当成通则。
半导电层剥除后,仍需检查绝缘上是否留下黑色斑块、颗粒或嵌入的残留。清洁剂、擦拭材料及必要的研磨材料按电缆和附件文件选用,防止把屏蔽层污物带到绝缘表面;清洁后按要求干燥。发现无法按许可方法消除的伤痕,应停止包覆并评估处理。
三、应力控制:保留定位基准,区分安装工法
应力控制材料或部件需要与半导电层断口、主绝缘及密封区保持规定关系。装配前标出说明书要求的定位基准,检查套入空间;到位后复核部件本体的位置,不能只看支撑芯端部。润滑剂或填充材料仅在文件要求的位置使用,不凭手感增加用量。
热缩件按规定热源和顺序均匀加热,检查贴合及恢复状态,避免局部焦化。冷缩件依靠移除支撑芯恢复,应按说明书定位和抽芯,不用加热或强行推拉代替。两种工法都要检查端部和背面,发现皱褶、错位或损伤时,按对应产品的允许措施处理。
四、端子连接:尺寸、工具与连接方式一起核对
端子或连接管应适配导体材质、截面与结构,并符合设备接口要求。安装前确认附件能否越过端子,避免连接后才发现无法穿套。导体剥除长度应结合端子筒深及规定的压接伸长余量确定;氧化层处理和防氧化材料使用也应按连接件文件执行。
压接应使用匹配且状态合格的工具与模具,按端子厂家要求完成压接位置、次序和次数,随后检查断股、裂纹、毛刺及多余材料。机械连接件则遵循其紧固程序,不能用压接经验替代扭矩要求。连接完成后保留工具、模具或紧固检查记录。
五、密封接地:检查完整路径,再封闭外层
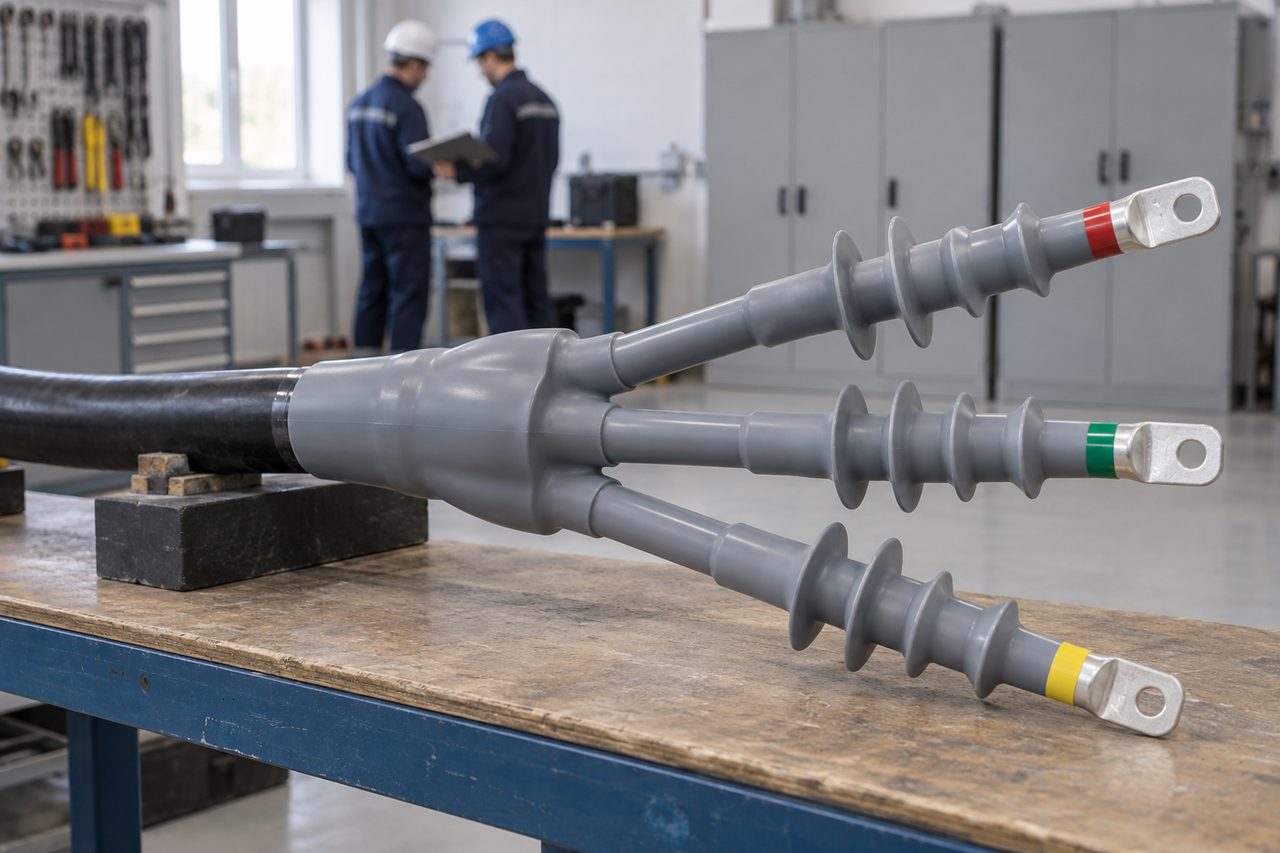
密封需要检查端子过渡、附件下端、电缆护套及三芯分支等对应位置。密封材料的型号、覆盖边界和搭接方式按套件文件确认,不能靠多缠普通胶带替代规定结构。封闭前检查界面是否清洁干燥、材料是否遗漏,防止将水分或污物包在内部。
金属屏蔽、铠装与接地部件的连接应符合系统设计和附件要求,检查接触面、固定件及引出位置。接地编织带的接触不能被外层胶带代替,屏蔽与铠装也不能未经确认随意合并。对将被遮盖的连接点先检查和拍照,再完成外部密封与防护。
六、验收交接:外观检查与电气验证各有任务
质量检查应贯穿施工,重点保留剥切尺寸、绝缘表面、应力控制定位和连接部位的记录。完工后核对相序、端子方向、附件位置、支撑固定及电缆弯曲状态,确认没有遗漏部件、明显损伤或影响接口的偏移。异常未处理完成,不进入交接环节。
电气检查与试验由合格人员按适用规范和批准方案实施,项目、方法及判定条件结合电缆系统确定,不从网上套用统一试验数值。交接资料应包含电缆与附件型号、批次、安装人员、关键记录、试验报告及问题处理结果,经检查验收和运行方确认后办理投运手续。
返回新闻动态